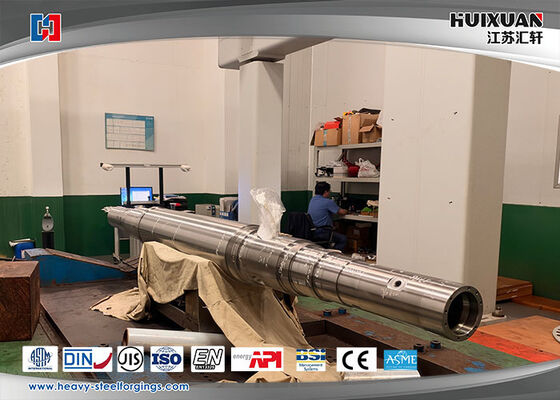
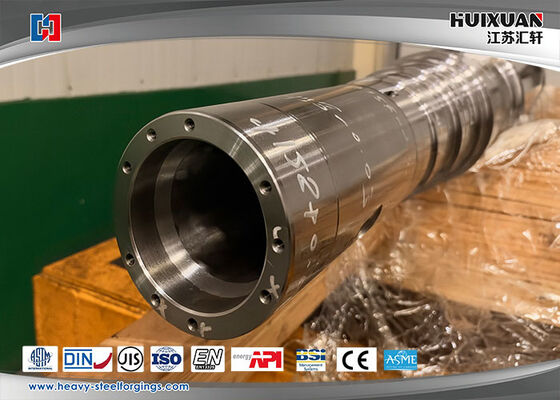
Producent wałów silnikowych kutych | Niestandardowe odkuwki wałów silnikowych i precyzyjna obróbka skrawaniem
Kuty wał silnika
Wysokowytrzymałe kute wały silnikowe do zastosowań przemysłowych
Nasze kute wały silnikowe są projektowane dla silników przemysłowych, urządzeń do przenoszenia mocy, generatorów, pomp, sprężarek i innych ciężkich maszyn wirujących, gdzie kluczowe są wytrzymałość, dokładność wymiarowa i długoterminowa niezawodność.
Wyprodukowane w kontrolowanym procesie kucia, obróbki cieplnej, obróbki skrawaniem i kontroli, nasze wały silnikowe są zaprojektowane tak, aby wytrzymać wysoki moment obrotowy, ciągły obrót, obciążenia mechaniczne i wymagające warunki pracy.
Jako profesjonalny producent odkuwek, JIANGSU HUI XUAN NEW ENERGY EQUIPMENT CO., LTD. koncentruje się na kompletnym procesie produkcyjnym od kęsów kutych po precyzyjnie obrobione wały.
Kluczowe cechy produktu
1. Konstrukcja kuta
Kucie stanowi efektywną drogę produkcji elementów wałów przenoszących obciążenia. W zależności od rozmiaru wału, geometrii, materiału i wymagań produkcyjnych, można wybrać odpowiednie metody kucia, aby uzyskać wymagany kształt i właściwości materiałowe.
Proces kucia jest starannie kontrolowany, aby uzyskać stabilną strukturę wewnętrzną i niezawodne parametry mechaniczne.
2. Precyzyjna obróbka skrawaniem
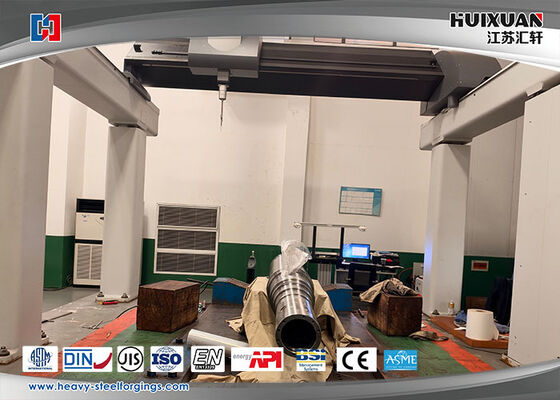
Po kowaniu i obróbce cieplnej wał jest precyzyjnie obrabiany zgodnie z rysunkiem technicznym.
Typowe operacje obróbki skrawaniem obejmują:
Krytyczne obszary, takie jak czopy łożyskowe, ramiona, powierzchnie montażowe i końce wałów, mogą być precyzyjnie obrabiane zgodnie z określonymi tolerancjami wymiarowymi i geometrycznymi.
3. Kontrolowana obróbka cieplna
Obróbka cieplna jest ważną częścią produkcji kutych wałów silnikowych, ponieważ wymagane właściwości mechaniczne zależą od gatunku materiału, geometrii wału i warunków pracy.
W zależności od specyfikacji, dostępne procesy obróbki mogą obejmować:
Odpowiedni proces jest określany zgodnie ze specyfikacją materiału i ostatecznym zastosowaniem, a nie stosuje się jednego standardowego procesu dla każdego wału.
4. Kontrola materiału
Wały silnikowe mogą być produkowane z różnych gatunków stali węglowej, stali stopowej lub stali nierdzewnej zgodnie z wymaganiami technicznymi.
Typowe wybory materiałów do zastosowań wałów mogą obejmować:
Wybór materiału może być dopasowany do wymagań dotyczących wytrzymałości, udarności, odporności na ścieranie, odporności na korozję i środowiska pracy.
Skład chemiczny i właściwości mechaniczne mogą być weryfikowane zgodnie z obowiązującą normą materiałową i wymaganiami projektu.
Kontrola jakości
W przypadku wału silnika sama dokładność wymiarowa nie wystarczy. Wydajność wału może również zależeć od prostoliniowości, współosiowości, bicia, stanu powierzchni, twardości i relacji między krytycznymi cechami obróbki.
Nasz proces kontroli jakości może obejmować:
-
Kontrola surowców
-
Weryfikacja składu chemicznego
-
Kontrola procesu kucia
-
Kontrola obróbki cieplnej
-
Badanie twardości
-
Kontrola wymiarowa
-
Kontrola powierzchni
-
Badanie ultradźwiękowe, gdy jest wymagane
-
Badanie magnetyczno-proszkowe, gdy jest określone
-
Kontrola końcowej obróbki skrawaniem
-
Dokumentacja materiałowa i kontrolna
Proces ten pomaga utrzymać spójność od kęsów kutych po gotowy wał silnika.
Niestandardowe kute wały silnikowe
Produkujemy wały silnikowe zgodnie z rysunkami klienta, specyfikacjami technicznymi, wymaganiami materiałowymi i warunkami zastosowania.
Niestandardowe cechy mogą obejmować:
-
Wały stopniowane
-
Wały o dużej średnicy
-
Długie wały
-
Wały z kołnierzami
-
Wpusty
-
Wielowypusty
-
Sekcje gwintowane
-
Precyzyjne czopy łożyskowe
-
Specjalne sekcje montażowe
-
Niestandardowe końce wałów
W przypadku złożonych elementów wałów nasz zespół inżynierów ocenia relację między wymiarami gotowymi a kęsami kutymi, naddatkiem na obróbkę, obróbką cieplną, wyborem punktów odniesienia i wymaganiami końcowej obróbki.
Proces produkcji
Typowa trasa produkcyjna to:
Wybór materiału → Cięcie → Podgrzewanie → Kucie → Obróbka cieplna → Obróbka zgrubna → Obróbka precyzyjna → Kontrola → Ochrona powierzchni → Pakowanie
Dokładny proces jest dostosowywany w zależności od materiału, wymiarów wału, geometrii, tolerancji, wymagań obróbki cieplnej i specyfikacji kontroli.
Kute wały zazwyczaj wymagają końcowej obróbki skrawaniem po obróbce cieplnej, aby uzyskać wymaganą dokładność wymiarową i wykończenie powierzchni.
Zastosowania
Kute wały silnikowe mogą być stosowane w:
-
Przemysłowe silniki elektryczne
-
Generatory
-
Systemy przenoszenia mocy
-
Pompy
-
Sprężarki
-
Urządzenia górnicze
-
Ciężkie maszyny
-
Urządzenia energetyczne
-
Urządzenia morskie
-
Maszyny napędzane przekładniami
-
Niestandardowe urządzenia wirujące
Dlaczego wybrać nasze kute wały silnikowe?
Możliwości kucia
Koncentrujemy się na elementach kutych i możemy opracować trasę kucia zgodnie z projektem gotowego wału.
Precyzyjna obróbka skrawaniem
Łączymy możliwości kucia z obróbką skrawaniem, aby zmniejszyć potrzebę wielu dostawców i zapewnić lepszą koordynację procesów.
Kontrola jakości
Materiał, kucie, obróbka cieplna, obróbka skrawaniem i kontrola końcowa mogą być kontrolowane przez cały proces produkcyjny.
Kontrola kosztów
Trasa produkcyjna może być optymalizowana pod kątem wykorzystania materiału, naddatku na obróbkę, wielkości produkcji i wymagań procesowych, aby osiągnąć praktyczną równowagę między jakością a kosztem produkcji.
Produkcja OEM
Wspieramy niestandardowe wały silnikowe produkowane zgodnie z rysunkami, specyfikacjami i wymaganiami technicznymi.
Uzyskaj niestandardowy kuty wał silnikowy
Jeśli szukasz niezawodnego producenta kutych wałów silnikowych, prześlij nam swój rysunek wału, specyfikację materiałową, wymiary, wymagania dotyczące obróbki cieplnej, tolerancje i wymaganą ilość.
Nasz zespół inżynierów może przeanalizować projekt i zalecić odpowiednią trasę produkcyjną kucie + obróbka cieplna + precyzyjna obróbka skrawaniem dla Twojego zastosowania.
Referencje produktów:
| Materiał |
50Mn,DG20Mn,25Cr2Ni4MoV,34CrNiMo6 |
|
Maksymalna waga
|
50T |
| Zastosowanie |
Wał połączeniowy między silnikiem głównym a reduktorem, silnikiem głównym a siedziskiem przekładni, silnikiem głównym a przegubem uniwersalnym
|
|
Proces topienia
|
EF+LF+VD |
|
Proces produkcji
|
Kucie+obróbka cieplna+obróbka zgrubna+obróbka wykańczająca
|
|
Współczynnik kucia
|
≥3.5
|
|
Obowiązująca norma
|
ASTM,ASME,DIN,JIS,ISO,BS,API,EN |
|
Norma wykonawcza
|
JB/GB/EN/DIN/JIS/ASME/ASTM/ISO |
|
Organ certyfikujący
|
ABS,DNV,BV,GL,KR,CCS,LR,NK,RINA,RS. |
|
Warunki dostawy
|
Obróbka zgrubna(N+T); obróbka wykańczająca(Q+T)
|
|
Maszyna testująca
|
Spektrograf, urządzenie UT, maszyna do prób rozciągania i ściskania, metaloskop, mikrometr zewnętrzny, czujnik zegarowy do otworów, maszyna do badania twardości
|
|
Usługa
|
Nasza usługa obejmuje kucie, proces, obróbkę cieplną, obróbkę wykańczającą, pakowanie, lokalną logistykę, odprawę celną i transport morski. Traktujemy wymagania klienta jako priorytet i zwracamy uwagę na jakość produktów.
|
Procedura procesu:
Kontrola jakości procesu kucia:
- Surowiec wlewka stalowa do magazynu (test zawartości chemicznej)
- Cięcie→ Podgrzewanie (test temperatury pieca)
- Obróbka cieplna po kowaniu (test temperatury pieca) Wyjęcie z pieca (kontrola kęsa)
- Obróbka skrawaniem→ Kontrola (UT, MT, wymiar wizualny, twardość)
- QT→ Kontrola (UT, właściwości mechaniczne, twardość, wielkość ziarna)
- Obróbka wykańczająca→ Kontrola (wymiar)
- Pakowanie i znakowanie (stempel stalowy, znak)→ Magazynowanie Wysyłka
Właściwości niestandardowe
|
Elementy materiałowe
|
C |
Si |
Mn |
P |
S |
Cr |
Ni |
Mo |
V |
| 50Mn |
0.48-0.56 |
0.17-0.37 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.30 |
-- |
- |
| DG20Mn |
0.17-0.24 |
0.17-0.34 |
0.70-1.00 |
≤0.035 |
≤0.035 |
≤0.25 |
≤0.25 |
-- |
|
| 25Cr2Ni4MoV |
≤0.25 |
≤0.23 |
≤0.53 |
≤0.006 |
≤0.004 |
≥1.62 |
≥3.75 |
≥0.33 |
≥0.09 |
| 34CrNiMo6 |
0.30-0.38 |
≤0.040 |
0.50-0.80 |
≤0.035 |
≤0.035 |
1.30-1.70 |
1.30-1.70 |
0.15-0.30 |
|
|
Właściwości mechaniczne
|
Średnica (mm)
|
TS/Rm (Mpa)
|
YS/Rp0.2 (Mpa)
|
EL/A5 (%)
|
RA/Z (%)
|
Typ karbu
|
Energia uderzenia
|
HBW
|
| 50Mn |
Ø25 |
≥645 |
≥390 |
≥13 |
≥40 |
V |
≥31 |
≤255HBS |
| DG20Mn |
Ø25 |
≥450 |
≥275 |
≥24 |
≥50 |
|
|
|
| 34CrNiMo6 |
Ø15 |
750-900 |
450-600 |
≥13 |
≥55 |
V |
-40°C≥20 |
≤269HBS |
Klauzula handlowa
| MOQ |
1 SZT. |
| Czas dostawy |
30-60 Dni |
| Opakowanie |
Paleta ze sklejki, rama stalowa |
| Warunki dostawy |
FOB; CIF; CFR; DDU; |
| Warunki płatności |
T/T, LC |
| Rodzaj wysyłki |
Morska, lotnicza
|
Zaleta
- Wysoka precyzja tolerancji wymiarowych;
- Doskonałe właściwości mechaniczne;
- Produkcja różnych wymiarów na podstawie wymagań klienta;
- Zaawansowany sprzęt produkcyjny i urządzenia kontrolne;
- Doskonała osobowość techniczna;
- Ścisła kontrola procedury produkcji;
- Dbałość o ochronę opakowania;
- Pełna usługa jakości.


 Twoja wiadomość musi mieć od 20 do 3000 znaków!