|
Szczegóły Produktu:
Zapłata:
|
| Współczynnik kucia: | ≥3,5 | MOQ: | 1 szt |
|---|---|---|---|
| Styl formowania: | Kucie | Maksymalna waga: | 50T |
| Czas dostawy: | 30-60 DNI | Proces topienia: | EF+LF+VD |
| Tworzywo: | Stal | Obróbka cieplna: | N+T Q+T |
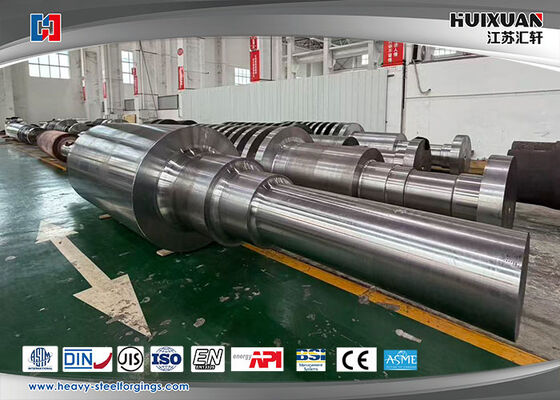
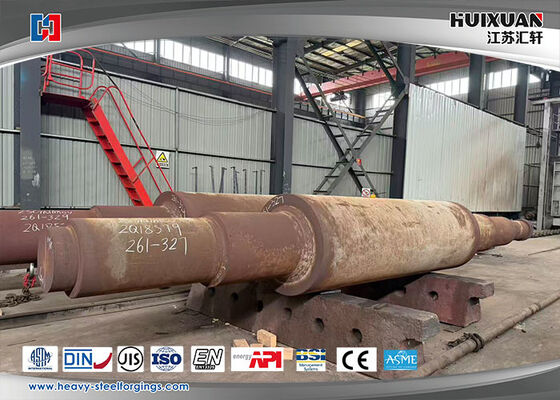
Ciężkie odkuwki stalowe GB/ASTM/DIN Wał ciężkiej stali, wirnik silnika
Wirnik silnika: obracające się serce silników elektrycznych
Każdy silnik elektryczny zawiera dwie kluczowe części funkcjonalne: nieruchomy stojan i obracający się wirnik. Jako jedyny element obrotowy, wirnik silnika zamienia siłę elektromagnetyczną na moment obrotowy, napędzając wentylatory, pompy, sprzęt przemysłowy, pojazdy elektryczne i urządzenia domowe. Bez dobrze zaprojektowanego wirnika silniki nie mogą niezawodnie ani wydajnie dostarczać mocy. Niniejszy artykuł przedstawia kategorie wirników, zastosowania w świecie rzeczywistym, kluczowe materiały i procesy produkcyjne oparte na kuciu.
Główne typy i typowe zastosowania
Konstrukcje wirników są dostosowane do różnych scenariuszy pracy.
Wirnik klatkowy
Jest to najczęściej stosowany wirnik w silnikach indukcyjnych prądu przemiennego. Przewodzące pręty i pierścienie zwarciowe tworzą strukturę przypominającą klatkę. Nie wymaga szczotek ani pierścieni ślizgowych, charakteryzuje się niskim kosztem i solidną wydajnością mechaniczną.
Zastosowania: pompy przemysłowe, przenośniki taśmowe, sprężarki powietrza, sprężarki klimatyzacyjne domowe, silniki ogólnego przeznaczenia fabrycznego.
Wirnik uzwojony
Wyposażony w izolowane uzwojenia wielofazowe, połączone z obwodami zewnętrznymi za pomocą pierścieni ślizgowych i szczotek węglowych. Umożliwia elastyczną regulację momentu obrotowego i prędkości.
Zastosowania: sprzęt o dużej pojemności i dużym obciążeniu, taki jak wyciągi kopalniane, duże dźwigi i napędy walcarek.
Wirnik z magnesami trwałymi
Zintegrowane lub zamontowane na powierzchni magnesy trwałe generują pola magnetyczne. Osiąga wysoką sprawność energetyczną, kompaktowe rozmiary i dużą gęstość mocy. Wewnątrz wirnika nie jest zużywany prąd wzbudzenia.
Zastosowania: silniki napędowe pojazdów o nowej energii, przemysłowe silniki serwo, przeguby robotów, dmuchawy wysokoobrotowe i systemy zasilania dronów.
Materiały rdzeniowe dla wirników silników
Stal jest dominującym materiałem konstrukcyjnym dla wirników silników, spełniającym wymagające wymagania mechaniczne dotyczące szybkiego obrotu, przenoszenia momentu obrotowego i odporności na obciążenia odśrodkowe.
Stal węglowa i stal stopowa: Używane do wałów wirników i zintegrowanych korpusów wirników o dużej wytrzymałości. Stal zapewnia wysoką wytrzymałość na rozciąganie, dobrą ciągliwość i doskonałą odporność na zmęczenie. Może wytrzymać duże obciążenia mechaniczne i długotrwałą pracę z dużą prędkością, co jest niezbędne w przypadku wirników silników o dużych rozmiarach i dużych obciążeniach. W przypadku wirników o wysokiej wydajności wybierana jest modyfikowana stal stopowa w celu dalszego poprawienia twardości i właściwości antyzmęczeniowych.
Kluczowe procesy produkcyjne (zorientowane na kucie)
Kucie jest krytycznym procesem formowania dla wirników silników o wysokiej wytrzymałości, poprawiającym wewnętrzną strukturę ziarna metalu w celu uzyskania lepszej wydajności mechanicznej w porównaniu z odlewaniem.
Przygotowanie surowca
Lite kęsy stalowe są wybierane zgodnie z wymaganiami dotyczącymi wymiarów wirnika. Wady powierzchniowe są usuwane przed podgrzaniem.
Kucie na gorąco
Kęs stalowy jest podgrzewany do odpowiedniej temperatury kucia, a następnie odkształcany pod ciężką prasą kowalską. Operacja kucia przekształca kęs w zgrubny pustak wirnika. Ziarna metalu płyną zgodnie z konturem przenoszącym siłę wirnika, eliminując wewnętrzne puste przestrzenie i luzy. Kuty pustak uzyskuje wysoką gęstość i doskonałą wytrzymałość mechaniczną, nadaje się do wirników pracujących pod dużym obciążeniem i z dużą prędkością.
Obróbka cieplna
Przeprowadzana jest obróbka cieplna po kuciu, w tym hartowanie i odpuszczanie. Optymalizuje to twardość stali, ciągliwość i stan naprężeń wewnętrznych, zapobiegając deformacjom lub pękaniu podczas późniejszej eksploatacji.
Precyzyjna obróbka mechaniczna
Kuty pustak wirnika przechodzi przez toczenie, wytaczanie i szlifowanie. Średnica zewnętrzna, wymiar pasowania wału i płaskość czoła są obrabiane do ścisłych wymagań tolerancji.
Wyważanie dynamiczne
Jest to niezbędny etap kontroli jakości. Niewyważenie jest usuwane przez frezowanie lub wiercenie, zgodnie ze standardami wyważania ISO 1940-1. Słabe wyważenie prowadzi do poważnych wibracji, hałasu i uszkodzenia łożysk podczas pracy.
Kontrola końcowa
Przed kolejnym montażem silnika przeprowadzane są pomiary wymiarowe, badania nieniszczące pod kątem wad odkuwek oraz inspekcja wizualna.
Referencje produktów:
| Materiał | 50Mn,DG20Mn,25Cr2Ni4MoV,34CrNiMo6 |
|
Maksymalna waga |
50T |
| Zastosowanie |
Wał połączeniowy między silnikiem głównym a reduktorem, silnikiem głównym a siedziskiem przekładni, silnikiem głównym a wałem uniwersalnym |
|
Proces topienia |
EF+LF+VD |
|
Proces produkcji |
Kucie+obróbka cieplna+obróbka zgrubna+obróbka końcowa
|
|
Stosunek kucia |
≥3.5 |
|
Obowiązujący standard |
ASTM,ASME,DIN,JIS,ISO,BS,API,EN |
|
Standard wykonawczy |
JB/GB/EN/DIN/JIS/ASME/ASTM/ISO |
|
Organ certyfikujący |
ABS,DNV,BV,GL,KR,CCS,LR,NK,RINA,RS. |
|
Warunki dostawy |
Obróbka zgrubna(N+T); obróbka końcowa(Q+T) |
|
Maszyna testująca |
Spektrograf, urządzenie UT, maszyna do testowania rozciągania i ściskania, metaloskop, mikrometr zewnętrzny, czujnik zegarowy do otworów, maszyna do testowania twardości |
|
Usługa |
Nasza usługa obejmowała kucie, proces, obróbkę cieplną, obróbkę końcową, pakowanie, lokalną logistykę, odprawę celną i transport morski. Traktowaliśmy wymagania klienta jako główną rzecz i zwracaliśmy uwagę na jakość produktów. |
Procedura procesu:
Kontrola jakości procesu kucia:
Właściwości niestandardowe
|
Elementy materiałowe |
C | Si | Mn | P | S | Cr | Ni | Mo | V |
| 50Mn | 0.48-0.56 | 0.17-0.37 | 0.70-1.00 | ≤0.035 | ≤0.035 | ≤0.25 | ≤0.30 | -- | - |
| DG20Mn | 0.17-0.24 | 0.17-0.34 | 0.70-1.00 | ≤0.035 | ≤0.035 | ≤0.25 | ≤0.25 | -- | |
| 25Cr2Ni4MoV | ≤0.25 | ≤0.23 | ≤0.53 | ≤0.006 | ≤0.004 | ≥1.62 | ≥3.75 | ≥0.33 | ≥0.09 |
| 34CrNiMo6 | 0.30-0.38 | ≤0.040 | 0.50-0.80 | ≤0.035 | ≤0.035 | 1.30-1.70 | 1.30-1.70 | 0.15-0.30 |
|
Właściwości mechaniczne |
Średnica (mm) |
TS/Rm(Mpa) |
YS/Rp0.2(Mpa) |
EL/A5(%) |
RA/Z(%) |
Rodzaj karbu |
Energia uderzenia |
HBW |
| 50Mn | Ø25 | ≥645 | ≥390 | ≥13 | ≥40 | V | ≥31 | ≤255HBS |
| DG20Mn | Ø25 | ≥450 | ≥275 | ≥24 | ≥50 | |||
| 34CrNiMo6 | Ø15 | 750-900 | 450-600 | ≥13 | ≥55 | V | -40°C≥20 | ≤269HBS |
Klauzula handlowa
| MOQ | 1 SZT. |
| Czas dostawy | 30-60 Dni |
| Opakowanie | Paleta ze sklejki, rama stalowa |
| Warunki dostawy | FOB; CIF; CFR; DDU; |
| Warunki płatności | T/T, LC |
| Rodzaj wysyłki |
Morska, lotnicza |
Zaleta
![]()
Osoba kontaktowa: Mr. Arnold
Tel: +86-15-15-15-81-878
Faks: 86-512-58360318